

製品に関するご相談
あなたのメールアドレスは公開されません。必須フィールドにマークが付いています *
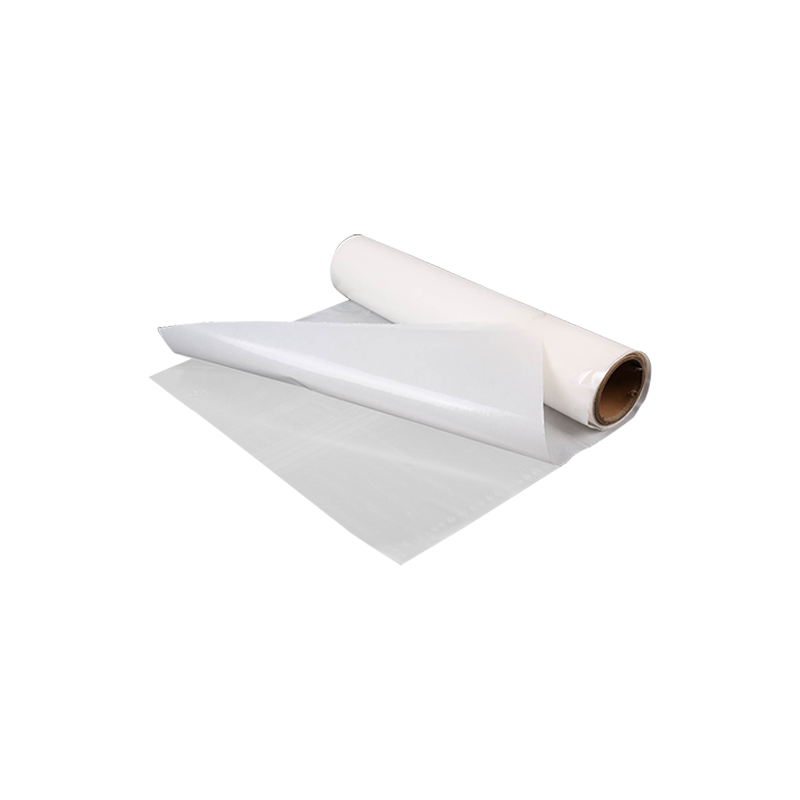
A ホットメルト接着フィルム 室温で固体である熱可塑性結合層で、加熱すると溶けて流動性の液体になり、冷却すると急速に再固化して構造的または半構造的な結合を形成します。液体接着剤や感圧テープと異なる決定的な特徴は、 100% 固体、溶剤不使用、硬化や乾燥時間は不要 。結合は純粋に熱による相変化によって形成されます。このため、ホットメルト フィルムは、高速ラミネート プロセス、溶剤に耐えられない敏感な基板、および正確な厚さ制御による均一でボイドのない接着ラインが要求される用途に独自に適しています。最も一般的なベースポリマーはエチレン酢酸ビニル、ポリオレフィン、熱可塑性ポリウレタン、ポリアミドで、それぞれ特定の接着温度範囲と基材適合性プロファイルに合わせて設計されています。
ホットメルト フィルムの接着プロセスは 3 段階の熱サイクルです。まず、フィルムをその融点を超えて、通常は次の温度まで加熱します。 80℃と180℃ ポリマーの種類によって異なります。この温度では、粘度が劇的に低下し (多くの場合 5,000 ~ 50,000 センチポアズの範囲の値に)、溶融した接着剤が流れて基材の表面を濡らすことができます。次に、溶けた接着剤が表面の凹凸、細孔、繊維束に浸透し、機械的な絡み合いを生み出します。第三に、熱が除去されると、ポリマーが再結晶化またはガラス化して、噛み合った構造を捕捉し、結合界面全体に機械的負荷を伝達します。
ホットメルトフィルムと他の接着剤の違いは、あらかじめ形成された厚さが均一であることです。フィルムは正確なゲージに合わせて製造され、通常は 20~200ミクロン 、そしてこのゲージは結合ライン全体にわたって維持されます。薄い斑点、溶媒蒸発によるボイド、端のはみ出しはありません。屋外アパレルにおけるテキスタイルのラミネートや膜の接着などの用途では、この一貫性は、保証された水密シールと予測可能な通気性の値に直接変換されます。
ポリマー主鎖は、軟化点、耐薬品性、低温での柔軟性、基材との適合性など、あらゆる重要な性能パラメータを決定します。最終使用環境に対して間違った化学薬品を選択することが、接着剤の破損の最も一般的な原因です。以下の表は、4 つの主要なホットメルト フィルム タイプを一般的な用途の範囲にマッピングしています。
| ポリマータイプ | 一般的な融解範囲 | 主要な強み | 主な制限 | 一般的なアプリケーション |
|---|---|---|---|---|
| EVA(エチレン酢酸ビニル) | 65~95℃ | 広範囲の粘着力、低コスト、速い硬化 | Poor solvent resistance, limited high-temp use | 履物、生地のラミネート、包装 |
| ポリオレフィン(PP/PE系) | 110~150℃ | 耐薬品性に優れ、軽量 | 多くの基材で表面処理が必要 | Automotive interior parts, medical packaging |
| TPU(熱可塑性ポリウレタン) | 100~160℃ | 高い弾力性、耐摩耗性、洗濯耐久性 | コストが高く、加工前は湿気に敏感 | シームレスアパレル、アウトドアギア、医療用衣類 |
| ポリアミド(PA/ナイロン) | 110~160℃ | 耐熱性、ドライクリーニング可能、強固な接着力 | 固い接着ラインのため、肌に対して硬く感じる場合があります | Garment interlinings, automotive upholstery |
| PES (共ポリエステル) | 120~160℃ | Excellent adhesion to PET, wash-fast | 高い処理温度、狭い基板範囲 | Polyester fabric bonding, industrial filtration |
単一のポリマー ファミリ内で、メルト フロー インデックス (MFI) を調整することで性能が調整されます。 MFI は、ASTM D1238 に従って、指定された温度と重量の下で 10 分間に標準化されたダイを通過するポリマーが何グラム流れるかを測定します。値が 50 g/10 分を超える高 MFI フィルムは流動性があり、織布などの多孔質基材に深く浸透し、強力な機械的結合を形成します。 10 g/10 分未満の低 MFI フィルムは、より粘性が高く表面に留まり、金属やフィルムのラミネートなどの滑らかな非多孔質基材に適したギャップ充填層を形成します。
オープンタイム (フィルムが溶けてから冷却によって接着強度が高まり始めるまでの時間) は、プロセスにとって重要なパラメーターの 1 つです。手動レイアップ操作の場合、オープンタイムが長くなります。 20~60秒 オペレータは部品の位置を変更できます。高速連続ラミネートの場合は、すぐに下流の処理が可能になるため、5 秒未満の短いオープンタイムが望ましいです。オープンタイムは、ポリマーの示差走査熱量測定曲線の融解ピークの幅によって制御されます。シャープで狭い融解ピークはオープンタイムを短くしますが、融解範囲が広いとオープンタイムが長くなります。
ホットメルト接着フィルムは、熱と圧力を同時に加えることで活性化します。特定の機械は、生産量と接着される部品の形状によって異なります。それぞれの方法で異なる熱プロファイルが得られるため、熱劣化を生じることなく完全な接着強度を達成するには、フィルムのグレードを加熱方法に適合させる必要があります。
This is the most common industrial method.フィルムは 2 枚の基材の間に挟まれ、加熱されたニップまたは連続ベルト プレスに通されます。温度、圧力、滞留時間は正確に制御されます。ベルトラミネーターは、次の速度を超える速度で連続的に稼働できます。 毎分10メートル for thin EVA films bonding fabric layers.重要なパラメーターは、ヒーターの設定点だけでなく、接着ラインの温度です。素材の熱抵抗は、フィルム温度がプラテン温度よりも遅れることを意味します。ラミネートのテスト実行に埋め込まれた熱電対は、実際の処理ウィンドウを校正する最も信頼性の高い方法です。
カットパーツ、靴底、衣服の芯地などの場合、フィルムはあらかじめカットされて成形され、加熱されたプラテン プレスで活性化されます。 The press delivers high pressure—up to 3 to 5 bar (0.3 to 0.5 MPa) -これにより、溶融したフィルムが基板に密着します。この方法は、履物のトゥキャップおよびヒールカウンターの標準であり、プレカットされたポリアミドまたはEVAフィルムインサートがアッパー素材と補強コンポーネントの間に配置され、15〜45秒続く1回のプレスサイクルで融合されます。
技術用アウターウェアや医療用防護服では、ホットメルト フィルムを細長いテープに切り分け、熱風テープ シーリング機で縫い目に貼り付けます。この機械は、テープと生地に同時に熱風を噴射し、加圧ローラーが縫い目にフィルムを浸透させる直前にフィルムを溶かします。この用途では TPU が主な化学的性質を持ちます。これは、結果として得られるシールされた継ぎ目が少なくとも生き残る必要があるためです。 60℃で40回の洗濯サイクル 生地に合わせて伸びる柔軟性を保ちながら、漏れずに安心。
基材への結合は、機械的連動と特定の接着、極性相互作用、水素結合、または一部の反応性製剤では共有結合の組み合わせによって形成されます。一般的なルールとして、ホットメルト フィルムは接着時の表面エネルギーが基板の表面エネルギーよりも低くなければなりません。ポリオレフィンフィルムは、本質的に表面エネルギーが低く、 約30ダイン/cm 、基板がコロナ放電、プラズマ、または火炎処理によって前処理されて表面エネルギーが 38 ダイン/cm を超えない限り、何に対しても接着が不十分になります。
TPU および EVA フィルムは、革、綿、ポリウレタンでコーティングされた生地などの基材上のヒドロキシル基およびカルボニル基と水素結合を形成する極性アセテート基およびウレタン基により、より寛容です。しかし、汚染はあらゆるホットメルト接着の敵です。指紋の油でも弱い境界層が形成され、負荷がかかると明らかな接着力が低下する可能性があります。ラミネート直前にイソプロピル アルコールと糸くずの出ない清潔な布で拭くことは、重要な接着のための最小限の表面準備です。
ホットメルト接着剤フィルムは、液体反応性接着剤と比較して保管中に化学的に安定していますが、老化の影響を受けないわけではありません。主な劣化メカニズムは、ポリマー主鎖 (特に不飽和 EVA グレード) の酸化と、特に TPU やポリアミドによる吸湿です。 TPU フィルムは特に吸湿性があり、大気中の湿気を吸収します。フィルムが 100°C 以上に加熱されると蒸発して、気泡、空隙、弱い泡状の結合線が形成されます。未開封の防湿包装された TPU フィルムの保存期間は通常、 12 months from the date of manufacture 。開封後は、露点が -30°C 未満の乾燥したキャビネットに保管しない限り、フィルムは 24 ~ 48 時間以内に使用してください。
ポリオレフィン フィルムは最も保存安定性が高く、酸化と吸湿の両方に耐性があります。ポリアミドフィルムは酸化に強いですが、TPU よりもさらに強力に湿気を吸収します。ポリアミドフィルムを周囲湿度に 1 日さらすと、活性化中に目に見えて発泡するほどの水分が含まれる可能性があります。フィルムロールを乾燥剤乾燥機で予備乾燥します。 60℃で4~6時間 加工前に行うことは、自動車内装の接着などの高信頼性アプリケーションでは標準的な手順であり、継ぎ目の不良が保証対象となります。
ホットメルトフィルムの接着を検証するには、主観的な剥離テスト以上のものが必要です。次のテストは、運用環境で統計的に追跡できる定量的なデータを提供します。
ホットメルト接着剤フィルム業界は、使い捨てプラスチックや埋め立て廃棄物に対する規制の圧力にいくつかの技術転換で対応しています。エチレン成分が石油ではなくサトウキビエタノールに由来するバイオベースの EVA フィルムは、石油化学グレードと本質的に同一の特性を備えて現在市販されています。さらに重要なことは、洗濯可能で剥離可能な接着フィルムの開発が繊維リサイクルにおいて注目を集めていることです。これらのフィルムは、衣類の耐用年数を通じて強力に接着しますが、特定の pH、通常の洗濯温度を超える温度スパイク、化学浴などの特定のトリガー条件にさらされると接着力を失うように配合されているため、接着層を分離してリサイクルすることができます。接着されたマルチマテリアルテキスタイルラミネートは現在リサイクル不可能であり、埋め立てか焼却に向かっているため、欧州連合の循環経済行動計画がこの研究の主な推進力となっています。
あなたのメールアドレスは公開されません。必須フィールドにマークが付いています *
